
Ruf uns heute an
+86-15800763021
Senden Sie uns
Hinzufügen
775 Chihua Road, Stadt Zhelin, Fengxian District, Shanghai
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-09 Herkunft:Powered


Bei der Herstellung von Lebensmitteln und Getränken mit hohem Durchsatz kommt es zu erheblichen betrieblichen Engpässen, wenn auf manuelle Hygiene angewiesen ist. Betriebsleiter kämpfen ständig mit dem Spannungsfeld zwischen der Maximierung der Produktionsverfügbarkeit und der Einhaltung von Null-Toleranz-Standards für die Lebensmittelsicherheit. Regulierungsrahmen wie FSMA und GFSI erfordern strenge, überprüfbare Hygieneprotokolle, die durch manuelles Schrubben einfach nicht garantiert werden können. Durch inkonsistente Reinigung sind Einrichtungen anfällig für Kreuzkontaminationen, Produktrückrufe und Prüfungsfehler, was zu steigenden finanziellen und regulatorischen Risiken führt.
Der Übergang zur automatisierten Clean-In-Place (CIP)-Technologie ist eine Grundvoraussetzung für die moderne Produktionsskalierung. Automatisierte Systeme ersetzen unvorhersehbare manuelle Waschvorgänge durch validierte, wiederholbare Zyklen. Die Hardware allein garantiert jedoch keine Konformität. Auswahl eines Spezialisten Hersteller von automatischen CIP-Reinigungssystemen ist der entscheidende Faktor für eine konforme, überprüfbare und kosteneffiziente Sanitärversorgung. Ein spezialisierter Partner stellt sicher, dass Ihr System Ihren spezifischen Böden, Durchflussraten und Anlagenlayouts entspricht, und verhindert so Ausfälle allgemeiner Geräte.
Eine erfolgreiche Hygiene hängt von vier voneinander abhängigen Variablen ab: Zeit, Wirkung, Chemikalie und Temperatur (TACT). Bei manuellen Reinigungsprozessen ist es schwierig, diese Variablen konsistent zu erreichen. Bediener überstürzen oft die Zyklen, wenden falsche chemische Verdünnungen an oder verwenden Wasser, das zu schnell Wärme verliert. Diese Inkonsistenz hinterlässt mikroskopisch kleine Rückstände, die einen Nährboden für Krankheitserreger schaffen.
Automatisierte CIP-Systeme beherrschen die Variable „Aktion“ durch Fluiddynamik. Sie erzeugen turbulente Strömungen mit hoher Geschwindigkeit. Um mikrobielle Verunreinigungen systematisch von den Rohrinnenoberflächen abzuscheren, ist eine Mindestgeschwindigkeit von 1,5 Metern pro Sekunde erforderlich. Manuelle Abwaschungen können diese anhaltende mechanische Kraft einfach nicht in geschlossenen Rohrleitungskreisläufen reproduzieren. Durch die turbulente Strömung wird sichergestellt, dass die Chemikalien jeden Spalt erreichen, wodurch die physischen toten Winkel, die beim manuellen Schrubben auftreten, beseitigt werden. Wenn Sie sich auf Bediener mit Schläuchen verlassen, schätzen Sie die mechanische Kraft ein, die auf das Innere eines Wärmetauschers wirkt. Durch die Automatisierung entfällt das Rätselraten.
Clean-Out-of-Place (COP) und manuelles Schrubben erfordern eine umfangreiche Demontage der Ausrüstung. Dieser Prozess ist mit erheblichen versteckten Kosten verbunden. Die Arbeitskosten schießen in die Höhe, da die Reinigungskräfte Stunden damit verbringen, Ventile, Pumpen und Wärmetauscher auseinanderzunehmen. Eine häufige Demontage beschleunigt zudem den Verschleiß von Sanitärarmaturen, Dichtungen und Gewinden. Beschädigte Dichtungen können mit der Zeit undicht werden, wodurch neue Kontaminationsvektoren entstehen.
Der größte Kostenfaktor ist der Produktivitätsverlust. Die Verlagerung qualifizierter Bediener von gewinnbringenden Läufen hin zur Demontage physischer Anlagen beeinträchtigt die Effizienz der Anlage. Jede Stunde, die für den Abbau einer Produktionslinie aufgewendet wird, ist eine Stunde Produktionsausfall. Automatisierte Systeme halten die Ausrüstung intakt und wandeln frühere Ausfallzeiten bei der Hygiene direkt in profitable Produktionsstunden um. Wir sehen oft, dass Anlagen bis zu 30 % ihrer potenziellen Betriebszeit verlieren, nur weil die Mitarbeiter damit beschäftigt sind, Flansche zu lösen und Teile in Eimer einzutauchen.
Manuelle Abwaschungen bergen statistisch gesehen eine hohe Wahrscheinlichkeit einer Kreuzkontamination. Bediener, die sich zwischen verschiedenen Anlagenbereichen bewegen, können Krankheitserreger leicht über ihre Stiefel, Handschuhe oder Werkzeuge übertragen. Eine inkonsistente Chemikaliendosierung und eine unzureichende Temperaturhaltung verstärken dieses biologische Risiko zusätzlich. Wenn das Waschwasser unter die aktive Temperaturschwelle des Reinigungsmittels fällt, werden Fette und Proteine nicht abgebaut und es entsteht ein mikroskopischer Film auf dem Edelstahl.
Diese Inkonsistenz führt direkt zur Bildung von Biofilmen. Biofilme sind komplexe Bakterienmatrizen, die sich an schwer zugänglichen, nicht zerlegten Innenflächen verankern. Sobald sich Biofilme gebildet haben, sind sie äußerst resistent gegenüber herkömmlichen Desinfektionsmitteln. Die automatisierte CIP eliminiert menschliche Fehler durch die Ausführung vorprogrammierter Rezepte. Das System speichert die genaue chemische Konzentration und Temperatur, die zur Zerstörung von Biofilmen vor ihrer Bildung erforderlich ist, und stellt so sicher, dass jeder Zyklus genau wie die validierte Basislinie abläuft.
Der Zyklus beginnt mit der physischen Entfernung von Massenproduktrückständen. Anlagen verwenden Luftabblas- oder Molchsysteme, um verbleibendes Produkt aus den Leitungen zu drücken. Es folgt eine Vorspülung mit Umgebungs- oder warmem Wasser. Dieser Schritt spült schwere Verschmutzungen in den Abfluss. Das Entfernen von Massenrückständen ist zwingend erforderlich, um eine Überlastung des Chemikalienbades zu verhindern. Gelangt zu viel organisches Material in den Reinigungsmitteltank, werden die aktiven Reinigungsmittel vorzeitig neutralisiert, wodurch teure Chemikalien verschwendet werden und der gesamte Waschzyklus beeinträchtigt wird.
Die Laugenwäsche ist die anstrengendste Phase des Hygienezyklus. Systeme lassen heiße alkalische Lösungen, typischerweise Natriumhydroxid, durch die Ausrüstung zirkulieren. Der hohe pH-Wert und die erhöhten Temperaturen zersetzen zähe organische Böden. Dieser Schritt verseift Fette, löst Proteine auf und baut komplexe Kohlenhydrate ab. Die Laugenlösung zirkuliert für eine bestimmte Dauer, um eine vollständige Schmutzentfernung von allen benetzten Oberflächen sicherzustellen. Bei schweren Bodenanwendungen wie der Käseherstellung kann dieser Schritt Konzentrationen von bis zu 3 % und Temperaturen über 80 °C erfordern.
Im Anschluss an die Laugenwäsche erfolgt eine Zwischenspülung, bei der das System mit klarem Wasser gespült wird. In dieser Phase werden restliche alkalische Chemikalien aus den Rohrleitungen und Behältern entfernt. Vor dem Einbringen säurehaltiger Chemikalien muss die Laugenlösung entfernt werden. Das direkte Mischen von Lauge und Säure führt zu gefährlichen exothermen Reaktionen und neutralisiert die Reinigungskraft beider Mittel. Leitfähigkeitssensoren überwachen die Rücklaufleitung, um sicherzustellen, dass die gesamte Lauge ausgespült wurde, bevor die Sequenz fortschreitet.
Die Säurewäsche bekämpft anorganische Ablagerungen. Systeme zirkulieren milde Säurelösungen wie Salpeter- oder Phosphorsäure. Dieser Schritt neutralisiert Mineralablagerungen, Milchsteine und Ablagerungen von hartem Wasser. Die Reduzierung von Kalkablagerungen ist für jede schwere Beanspruchung unbedingt erforderlich Reinigungssystem für Molkereibetriebe. Durch Mineralablagerungen entstehen raue Oberflächen, auf denen sich Bakterien verstecken und vermehren können, sodass nachfolgende Desinfektionsmaßnahmen nutzlos werden. Durch regelmäßiges Waschen mit Säure bleibt der Edelstahl passiviert und glatt.
Durch die abschließende Spülung werden alle verbleibenden Spuren chemischer Wirkstoffe aus der Produktionslinie entfernt. Bei diesem Schritt wird sauberes, hochwertiges Wasser verwendet, häufig Umkehrosmosewasser (RO) oder UV-behandeltes Wasser. Das System spült die Leitungen, bis Leitfähigkeitssensoren bestätigen, dass das aus dem System austretende Wasser der Grundreinheit des eintretenden Wassers entspricht. Dies garantiert, dass keine chemischen Rückstände die nächste Produktcharge verunreinigen, was die Sicherheit der Verbraucher und die Geschmacksprofile der Produkte schützt.
Der letzte Schritt macht die benetzten Materialien vollständig steril. In den Einrichtungen kommen entweder chemische Desinfektionsmittel (wie Peressigsäure) oder thermische Abtötungsmethoden (zirkulierendes heißes Wasser oder Dampf) zum Einsatz. In dieser Phase werden alle verbleibenden vegetativen Mikroorganismen zerstört. Die desinfizierende Spülung stellt sicher, dass die Ausrüstung mikrobiologisch sicher und sofort produktionsbereit ist. In Brau- und Getränkeanwendungen wird häufig eine thermische Desinfektion bevorzugt, um mögliche chemische Fehlaromen zu vermeiden.
| Zyklusschritt | Primäragent | Zielboden / Zweck | Typische Temperatur |
|---|---|---|---|
| Vorspülen | Trinkwasser | Entfernung großer organischer Rückstände | Umgebungstemperatur bis 50°C |
| Ätzwäsche | Natriumhydroxid (1-3%) | Fette, Proteine, Kohlenhydrate | 70°C bis 85°C |
| Zwischenspülung | Trinkwasser | Restliche Lauge ausspülen | Ambiente |
| Säurewäsche | Salpetersäure/Phosphorsäure (0,5–1,5 %) | Mineralschuppe, Milchstein | 60°C bis 70°C |
| Schlussspülung | RO / gereinigtes Wasser | Entfernen Sie alle chemischen Spuren | Ambiente |
| Desinfektion | Peressigsäure / Dampf | Mikrobielle Desinfektion | Umgebung (chemisch) / >85 °C (thermisch) |
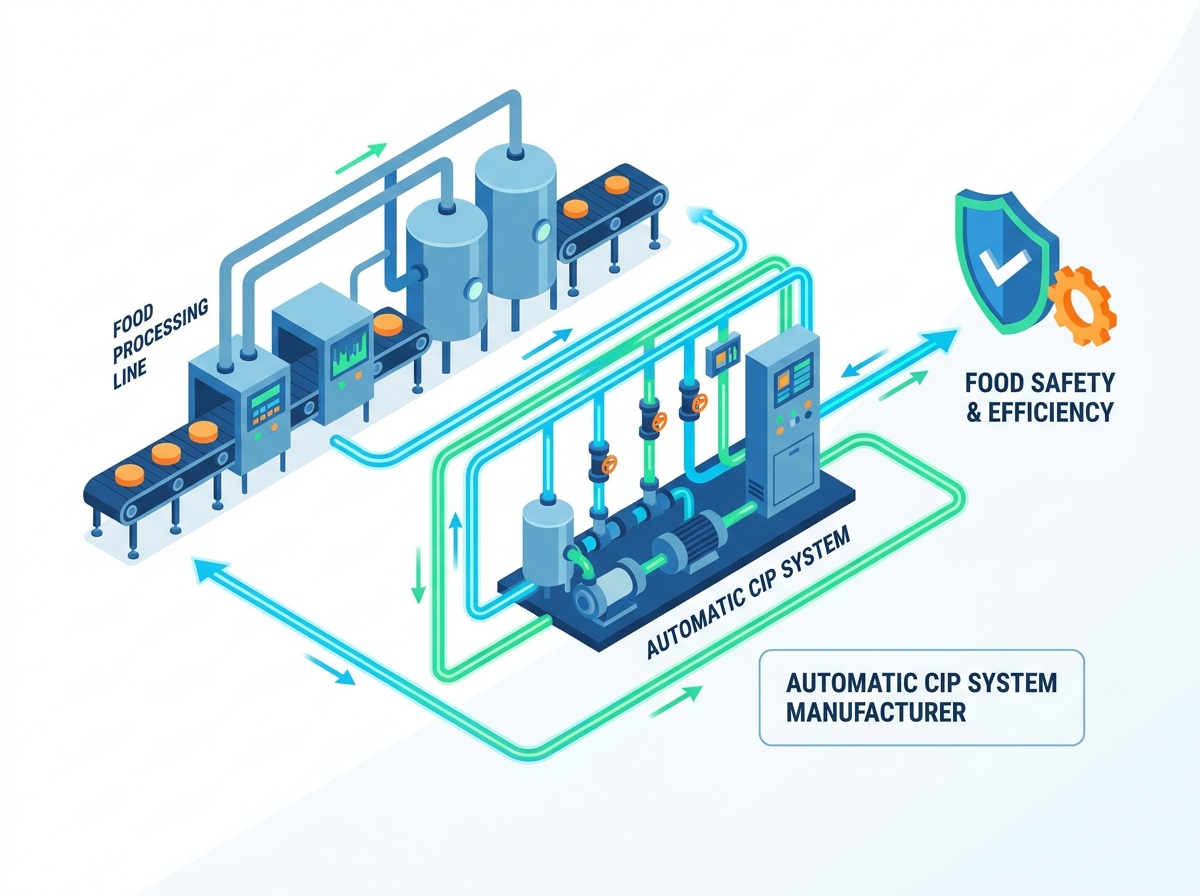
Nicht alle Verarbeitungsgeräte können vor Ort gereinigt werden. Damit die automatisierte CIP erfolgreich ist, muss die Hardware der Produktionslinie strenge Designanforderungen erfüllen. Die Rohrleitungen müssen selbstentleerend sein. Installateure müssen Schwerelosigkeits-Leitungsabstände implementieren, um sicherzustellen, dass Flüssigkeiten auf natürliche Weise zu Tiefpunktabflüssen fließen, ohne dass es zu einer Ansammlung kommt. Das System muss völlig frei von toten Winkeln, Spalten und Toträumen sein, in denen Flüssigkeiten stagnieren. Eine Standard-Faustregel besagt, dass jeder Abzweig oder Totzweig ein Verhältnis von Länge zu Durchmesser (L/D) von weniger als 2,0 haben muss, um sicherzustellen, dass die turbulente Strömung die Endkappe erreicht.
Ein erfahrener Lieferant von CIP-Reinigungsgeräten prüft sorgfältig die vorhandene Infrastruktur einer Einrichtung. Sie bewerten Tanks, Wärmetauscher und Prozessleitungen auf automatisierte Kompatibilität. Sie prüfen Ventiltypen, Pumpengehäusedesigns und Instrumentenanschlüsse. Wenn die vorhandene Hardware keine turbulente Strömung oder vollständige Entwässerung unterstützt, muss sie vor dem Anschluss an ein automatisiertes CIP-Skid aufgerüstet werden. Der Versuch, CIP-Flüssigkeiten beispielsweise durch standardmäßige Industriekugelhähne zu drücken, schlägt fehl, da der innere Hohlraum des Ventils nicht ordnungsgemäß gespült werden kann.
Oberflächen von Prozessanlagen müssen aggressiven chemischen Wechselwirkungen standhalten. CIP-Zyklen basieren auf aggressiven Substanzen wie Salpetersäure und Natronlauge, die bei hohen Temperaturen betrieben werden. Unter diesen Bedingungen korrodieren minderwertige Materialien, bilden Lochfraß und zersetzen sich. Anlagen müssen für alle benetzten Komponenten hochwertige Legierungen verwenden, typischerweise Edelstahl 316L. Edelstahl 304 ist für Anwendungen mit heißer Säure oft nicht ausreichend und weist mit der Zeit Anzeichen von Rötung oder Lochfraß auf.
Ebenso wichtig ist die Oberflächenbeschaffenheit. Benetzte Oberflächen erfordern bestimmte Rauheitswerte, typischerweise Ra ≤ 0,8 µm. Ein glattes mikroskopisches Profil verhindert die mikrobielle Verankerung. Wenn die Oberflächen zu rau sind, bleiben Bakterien und organische Verschmutzungen in den mikroskopisch kleinen Tälern des Metalls hängen. Aggressive Chemikalien und turbulente Strömungen können diese eingeschlossenen Schadstoffe nicht erreichen, was zu anhaltenden biologischen Ausfällen führt. Mechanisches Polieren und anschließendes Elektropolieren bieten den besten Schutz gegen die Anhaftung von Biofilmen.
Anlagen müssen je nach Produktionsvolumen und Bodenart zwischen Einweg- und Mehrfachnutzungsarchitekturen wählen. Einwegsysteme leiten Wasser und Chemikalien nach einem Zyklus in den Abfluss ab. Sie erfordern geringere Anfangsinvestitionen (CapEx), verursachen aber höhere Betriebsausgaben (OpEx). Einwegdesigns sind ideal für Einrichtungen mit hohem Kreuzkontaminationsrisiko oder häufigen Allergenwechseln, in denen die Wiederverwendung von Waschflüssigkeiten zu gefährlich ist. Beispielsweise kann eine Anlage, die sowohl Milch- als auch Sojaprodukte auf derselben Linie verarbeitet, nicht das Risiko eingehen, Waschwasser zu recyceln.
Mehrzweck- oder Rückgewinnungssysteme erfassen und recyceln Wasser, Chemikalien und Wärmeenergie. Sie erfordern höhere Investitionskosten für zusätzliche Tanks, Sensoren und Rückförderpumpen. Allerdings liefern sie deutlich geringere OpEx. In Anlagen zur Verarbeitung von Flüssigkeiten mit hohem Volumen ist der ROI-Zeitplan für Rückgewinnungssysteme außergewöhnlich kurz. Durch die Einsparung erhitzter Laugen und die Wiederverwendung des letzten Spülwassers für die nächste Vorspülung werden die Stromrechnungen drastisch gesenkt. Ein gut konzipiertes Rückgewinnungssystem kann den Wasserverbrauch im Vergleich zu Einwegsystemen um bis zu 40 % senken.
Das Anlagenlayout bestimmt die Wahl zwischen zentralen und dezentralen Konfigurationen. Ein zentraler CIP-Hauswirtschaftsraum beherbergt große Multitank-Skids, die die gesamte Anlage versorgen. Dieser Aufbau zentralisiert die Chemikalienhandhabung und die Versorgungsanschlüsse und erleichtert so die Lieferung von Massenchemikalien. Allerdings sind umfangreiche Rohrleitungsnetze erforderlich. Lange Rohrstrecken erhöhen den Wärmeverlust, erfordern größere Wärmetauscher und erfordern massive Versorgungspumpen, um den Druckabfall in der gesamten Anlage zu überwinden.
Bei dezentralen Konfigurationen werden kleinere, lokalisierte CIP-Skids in der Nähe bestimmter Prozessbereiche eingesetzt. Dies reduziert die Komplexität der Rohrleitungen und minimiert den Wärmeverlust. Es ermöglicht auch die gleichzeitige Reinigung verschiedener Produktionszonen ohne hydraulische Engpässe. Anlageningenieure müssen bei der Entscheidung zwischen diesen beiden Architekturen die Grundfläche der Fabrikhalle, die Grenzen der Rohrführung und die gleichzeitigen Reinigungsanforderungen berücksichtigen. Oft funktioniert ein Hybridansatz am besten, mit einem zentralen System für die Hauptprozesslinien und dezentralen mobilen Skids für isolierte Abfüllanlagen.
Ein striktes Hygienedesign unterscheidet professionelle Hersteller von generischen Herstellern. Die Notwendigkeit von Edelstahl 316L, Orbitalschweißen und FDA-konformen Elastomeren (wie EPDM oder PTFE) kann nicht genug betont werden. Das Orbitalschweißen sorgt für glatte, gleichmäßige Verbindungen ohne die beim manuellen Schweißen üblichen Spalten. FDA-konforme Elastomere stellen sicher, dass sich die Dichtungen bei hohen Temperaturen nicht zersetzen und in den Produktstrom gelangen.
Käufer müssen vom Hersteller ihrer Wahl eine vollständige Dokumentation verlangen. Fordern Sie Materialtestberichte (MTRs) an, um Stahlsorten zu überprüfen. Überprüfen Sie die Schweißprotokolle, um sicherzustellen, dass jede Verbindung den Hygienestandards entspricht. Fordern Sie eine Boroskop-Inspektionsdokumentation zum Nachweis der internen Schweißqualität an. Ein namhafter Hersteller stellt dieses Umsatzpaket standardmäßig zur Verfügung. Wenn ein Anbieter zögert, MTRs bereitzustellen, gehen Sie sofort weg.
Robuste Automatisierung ist das Gehirn des CIP-Systems. Industrie-SPS von Marken wie Rockwell Automation oder Siemens führen validierte, wiederholbare Reinigungsrezepte aus. Intuitive HMIs ermöglichen es dem Bediener, Zyklen auszuwählen, ohne kritische Hintergrundparameter zu ändern. Dies verhindert unbefugte Änderungen der Chemikaliendosierung oder der Zykluszeiten und stellt sicher, dass der validierte Zustand der Ausrüstung erhalten bleibt.
Automatisierte Systeme erstellen manipulationssichere Chargenberichte. Sie verfolgen und zeichnen kontinuierlich Leitfähigkeit, Durchflussraten, Druck und Temperaturen auf. Wenn ein Parameter unter den validierten Sollwert fällt, löst das System automatisch einen Alarm aus oder startet die Phase neu. Diese unveränderliche Datenprotokollierung automatisiert effektiv die Prüfungsbereitschaft. Wenn FDA-, USDA- oder GFSI-Inspektoren eintreffen, übergeben die Facility Manager einfach die digitalen CIP-Protokolle und weisen so die Einhaltung nach, ohne sich durch Stapel von Papierunterlagen wühlen zu müssen.
Generische CIP-Systeme versagen, weil sie die Produktphysik ignorieren. Die technischen Anforderungen variieren je nach Lebensmittelsektor erheblich. Proteinböden mit hohem Fettgehalt in einer Molkerei erfordern völlig andere Durchflussraten und chemische Konzentrationen als hochviskose Zucker in einer Getränkefabrik. Eingebackene Kohlenhydrate in einer Großbäckerei erfordern eine spezielle Sprühaufbringung und längere Einweichzeiten.
Vor dem Bau des Skids führt ein kompetenter Hersteller standortspezifische Bodenanalysen und hydraulische Berechnungen durch. Sie müssen die genauen Druckverluste über Ihre spezifischen Wärmetauscher und Rohrstrecken berechnen. Diese Daten bestimmen die Dimensionierung von Versorgungspumpen, Rücklaufventilen und statischen oder rotierenden Sprühkugeln. Eine Standarddimensionierung führt direkt zu einer unvollständigen Hygiene. Sie benötigen ein System, das genau auf Ihre Produktmatrix zugeschnitten ist, keine generische Box.
Automatisiertes CIP fördert eine aggressive Ressourcenoptimierung. Moderne Systeme nutzen Inline-Leitfähigkeitssensoren, um Phasentrennungen präzise zu verwalten. Der Sensor erkennt genau, wann die Wasser-Chemikalien-Grenzfläche passiert, und minimiert so die Menge der in den Abfluss geleiteten Chemikalien. Chemische Rückgewinnungstanks fangen aktive Reinigungsmittel auf und verwenden sie für nachfolgende Zyklen wieder, wobei die Konzentration durch automatische Dosierpumpen aufrechterhalten wird.
Diese Funktionen liefern messbare Nachhaltigkeitskennzahlen. Die Anlagen verzeichnen erwartete Reduzierungen des Gesamtwasserverbrauchs und der Chemikalienabfälle. Durch die Reduzierung des Chemieabfalls werden die Abwasserentsorgungsgebühren der kommunalen Wasserbehörden direkt gesenkt. Durch die Wiederverwendung von Wärmeenergie durch isolierte Rückgewinnungstanks können Anlagen den Dampf- und Erdgasbedarf zum Erhitzen von frischem Waschwasser erheblich reduzieren. Dies verbessert direkt das Endergebnis und erfüllt gleichzeitig die Nachhaltigkeitsziele des Unternehmens.
Die Einhaltung gesetzlicher Vorschriften erfordert einen Kontrollnachweis. Automatisierte CIP-Funktionen sind direkt auf die präventiven Kontrollanforderungen der FSMA und die Audit-Checklisten der GFSI abgestimmt. Vermischungssichere Doppelsitzventile gewährleisten eine absolute Trennung zwischen CIP-Chemikalien und aktiven Produktlinien und verhindern so eine katastrophale Kreuzkontamination. Schleifendurchflussmesser garantieren die Aufrechterhaltung der erforderlichen turbulenten Geschwindigkeit von 1,5 m/s im gesamten Kreislauf und beweisen damit die mechanische Wirkung.
Kalibrierungszertifizierte Temperaturtransmitter beweisen, dass die thermischen Abtötungsschritte die erforderlichen Letalitätsschwellen erreichen. Jeder Sensor und jedes Ventil gibt Rückmeldung an die SPS. Diese geschlossene Regelung validiert den Hygieneprozess in Echtzeit. Die Betriebe gehen von der Hoffnung, dass eine Leitung sauber ist, zum mathematischen Beweis über, wodurch die Angst vor unangekündigten behördlichen Inspektionen entfällt.
Die Nachrüstung einer automatisierten CIP in eine bestehende Anlage birgt erhebliche Risiken. Die Hauptgefahr liegt in einer unsachgemäßen Rohrverlegung. Durch schlecht konstruierte Anschlüsse entstehen Toträume – Rohrleitungsabschnitte, in denen die Flüssigkeit stagniert, weil sie sich außerhalb des Hauptströmungswegs befindet. In diesen Toträumen nisten sich Bakterien ein, die den CIP-Zyklus überleben und die nächste Produktcharge verunreinigen. Selbst ein kleiner Totraum kann einen gesamten Produktionslauf ruinieren.
Ein kompetenter Lieferant mindert dieses Risiko durch fortschrittliche Technik. Sie führen 3D-Laserscans von Anlagen durch, um die vorhandene Infrastruktur genau abzubilden. Sie führen eine hydraulische Modellierung der vorgeschlagenen Rohrtrassen durch. Durch diese Modellierung wird sichergestellt, dass turbulente Strömungsgeschwindigkeiten jede Ecke des CIP-Kreislaufs erreichen, wodurch Toträume vermieden werden, bevor ein einzelnes Rohr geschnitten wird. Für eine ordnungsgemäße Integration ist ein Verständnis sowohl des neuen Skids als auch der alten Rohrleitungen erforderlich.
Strenge Testprotokolle schützen Ihre Kapitalinvestition. Der Factory Acceptance Test (FAT) findet im Werk des Herstellers statt. Es überprüft, ob das Skid den Spezifikationen entspricht, die Pumpen ordnungsgemäß funktionieren und die SPS-Software die Grundrezepte ausführt. Der Site Acceptance Test (SAT) findet nach der Installation in Ihrer Anlage statt und integriert den Skid in Ihre tatsächlichen Versorgungseinrichtungen.
Käufer dürfen niemals eine Lieferung ohne eine strenge FAT annehmen. Der FAT sollte die Strömungsbedingungen der Anlage, Druckabfälle und die Ausführung von Softwarerezepten so genau wie möglich simulieren. Anschließend validiert der SAT das System anhand tatsächlicher Anlagennutzwerte und realer Produktböden. Diese Testprotokolle stellen sicher, dass das System vor der endgültigen Übergabe genau so funktioniert, wie es geplant wurde, und verhindern so kostspielige Verzögerungen beim Start.
Hardware-Upgrades erfordern menschliche Upgrades. Umstellung der Reinigungsmannschaften von manuellen auf automatisierte Kehrmaschinen CIP-System für die Lebensmittelverarbeitung Bediener erzeugen interne Reibung. Bediener müssen lernen, mit HMIs zu interagieren, Sensoralarme zu interpretieren und grundlegende Fehlerbehebungen an Pneumatikventilen durchzuführen. Sie gehen von körperlicher Arbeit zur Prozessüberwachung über.
Change Management ist von entscheidender Bedeutung. Geben Sie die Schulungsanforderungen in Ihrem Lieferantenvertrag detailliert an. Verhandeln Sie über umfassende Schulungen vor Ort, Unterstützung bei der Kalibrierung und klare Standardarbeitsanweisungen (SOPs). Richten Sie fortlaufende Service Level Agreements (SLAs) für den technischen Support ein. Eine erfolgreiche Implementierung hängt von Bedienern ab, die das automatisierte System verstehen und ihm vertrauen, anstatt es zu bekämpfen oder Alarme zu umgehen.
Ein automatisiertes CIP-System ist ein strategischer Vermögenswert, der den Markenwert schützt, die Lebensmittelsicherheit gewährleistet und die betriebliche Effizienz steigert. Die Auswahl des richtigen Herstellers erfordert die Bewertung seiner kundenspezifischen technischen Fähigkeiten, seiner FAT/SAT-Genauigkeit, seiner Automatisierungskompetenz und seines Supports nach der Installation. Generische Lösungen können die hydraulischen und chemischen Komplexitäten der modernen Lebensmittelverarbeitung nicht bewältigen. Um mit der Umstellung zu beginnen, führen Sie die folgenden Schritte aus:
A: Die typische Amortisationszeit liegt zwischen 12 und 24 Monaten. Dieser schnelle ROI wird durch drastische Reduzierungen der Arbeitskosten, des Chemikalienverbrauchs und der Energieeinsparung vorangetrieben. Am wichtigsten ist, dass durch die Eliminierung manueller Abrisse frühere Ausfallzeiten im Sanitärbereich in profitable, umsatzgenerierende Produktionsstunden umgewandelt werden.
A: Milchsysteme erfordern hochspezifische Zyklusparameter, um Milchstein- und Mineralablagerungen zu bekämpfen. Sie sind in hohem Maße auf häufige Waschungen mit konzentrierter Säure angewiesen, um anorganische Ablagerungen aufzulösen. Darüber hinaus erfordert die CIP in der Molkerei thermische Sanierungsschritte bei höheren Temperaturen, um eine vollständige Zerstörung hitzebeständiger Milcherreger sicherzustellen.
A: Ja, eine Nachrüstung ist durchaus machbar. Allerdings muss der Hersteller vorhandene Tanks und Rohrleitungen gründlich prüfen. Sie müssen die Einhaltung des Sanitärdesigns überprüfen, selbstentleerende Stellplätze sicherstellen und bestätigen, dass vorhandene Behälter die richtigen statischen oder rotierenden Sprühkugeln aufnehmen können, die für eine vollständige Abdeckung erforderlich sind.
A: TACT steht für Time, Action, Chemical und Temperature. Diese vier voneinander abhängigen Variablen bestimmen den Erfolg der Hygiene. „Zeit“ ist die Zyklusdauer, „Aktion“ ist die turbulente Strömungsgeschwindigkeit (mindestens 1,5 m/s), „Chemikalie“ ist die Reinigungsmittelkonzentration und „Temperatur“ ist die thermische Energie, die zur Aktivierung der Chemikalien erforderlich ist.
A: Edelstahl 316L bietet eine hervorragende Korrosionsbeständigkeit gegenüber den aggressiven Hochtemperaturchemikalien, die in CIP-Zyklen verwendet werden, wie Salpetersäure und Natriumhydroxid. Aufgrund seines geringen Kohlenstoffgehalts eignet es sich auch ideal für das Hygiene-Orbitalschweißen und verhindert so mikroskopisch kleine Spalten, in denen sich Bakterien verstecken können.
