
Ruf uns heute an
+86-15800763021
Senden Sie uns
Hinzufügen
775 Chihua Road, Stadt Zhelin, Fengxian District, Shanghai
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-11 Herkunft:Powered


Der Übergang von der Flüssigmilchverarbeitung zur Pulverproduktion erfordert enorme Kapitalaufwendungen. Ineffiziente Anlagen schmälern direkt die Gewinnmargen und gefährden die Produktsicherheit. Betriebsleiter und Molkereimanager müssen die Vorabinvestitionen für eine komplexe Trocknungsinfrastruktur mit langfristiger Betriebseffizienz, Ertragsoptimierung und strikter Einhaltung der Hygienevorschriften in Einklang bringen. Systematische Bewertung von a Hersteller von Milchpulver-Produktionslinien erfordert, über die anfänglichen Beschaffungskosten hinauszugehen und die technischen Fähigkeiten, die thermische Effizienz und die langfristige Betriebsfähigkeit zu bewerten, bevor man sich auf den Bau einer Anlage im Wert von mehreren Millionen Dollar einlässt. Sie benötigen Maschinen, die den Dauerbetrieb unter hoher thermischer Belastung bewältigen und gleichzeitig eine strenge mikrobiologische Kontrolle gewährleisten. Der richtige Ausrüstungspartner bietet modulare Designs, die es Ihnen ermöglichen, die Produktion bei steigender Rohmilchaufnahme zu skalieren, ohne dass eine komplette Überholung der Anlage erforderlich ist.
Um den Bedarf an Rohmilchaufnahme im Verhältnis zur gewünschten Pulverausbeute zu berechnen, müssen die standardmäßigen Flüssigkeits-zu-Pulver-Reduktionsverhältnisse von 8:1 oder 10:1 berücksichtigt werden. Sie müssen saisonale Schwankungen in der Rohmilchversorgung berücksichtigen und eine Linie mit angemessenen Turndown-Verhältnissen entwerfen, um in Monaten mit geringem Ertrag effizient zu arbeiten. Die Gestaltung von Kapazitätskonfigurationen für regionale Betriebe, beispielsweise die Standardisierung auf eine Leistung von 500 kg/h, unterscheidet sich erheblich von der Planung großer Industrieanlagen. Durch die Festlegung grundlegender Kennzahlen für die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) und akzeptabler Abfallmargen während der Anlauf- und Abschaltphase werden realistische Produktionsziele sichergestellt. Anlagenbetreiber müssen Trockenmasseverluste im gesamten Prozess verfolgen, von den Annahmesilos bis zur letzten Absackstation.
Berücksichtigen Sie bei der Dimensionierung Ihrer Ausrüstung das spezifische Gewicht und den Gesamtfeststoffgehalt Ihrer eingehenden Milch. Eine Standard-Holstein-Herde weist im Vergleich zu Jersey-Kühen andere Fett- und Proteinverhältnisse auf, was sich direkt auf den Standardisierungsprozess auswirkt. Ihre Ausrüstung muss diese Schwankungen automatisch bewältigen. Wir empfehlen die Installation von Inline-Massendurchflussmessern und Dichtesensoren, um der Standardisierungseinheit Echtzeitdaten zu liefern und so eine gleichmäßige Zufuhr zu den Verdampfern sicherzustellen.
Differenzierte Verarbeitungsanforderungen sind bei der Herstellung von Vollmilchpulver (WMP), Magermilchpulver (SMP), Molkepulver oder stark regulierter Säuglingsanfangsnahrung von entscheidender Bedeutung. Die Definition der Zieleigenschaften des Pulvers, einschließlich Feuchtigkeitsgehalt, Partikelgrößenverteilung, Schüttdichte, Benetzbarkeit und Dispergierbarkeit, bestimmt direkt die Auswahl der Ausrüstung. Engineering für Endbenutzer-Qualitätstreiber bedeutet die Optimierung des Rekonstitutionsindex und der Mischeigenschaften, um die Rezepturstandards des Einzelhandels und die Haltbarkeitserwartungen der Verbraucher zu erfüllen.
| Pulvertyp | Zielfeuchtigkeit | Typische Schüttdichte | Schlüsselverarbeitungsanforderung |
|---|---|---|---|
| Magermilchpulver (SMP) | 3,5 % - 4,0 % | 0,60 - 0,65 g/ml | Hochwärmebehandlung für Bäckereien; niedrige Hitze für Käse. |
| Vollmilchpulver (WMP) | 2,5 % – 3,0 % | 0,55 - 0,60 g/ml | Zur sofortigen Löslichkeit ist Lecithinierung erforderlich. |
| Säuglingsnahrung | 2,0 % – 2,5 % | 0,45 - 0,50 g/ml | Strenge mikrobiologische Kontrolle; mehrstufige Trocknung. |
| Molkenproteinkonzentrat | 4,0 % - 4,5 % | 0,40 - 0,50 g/ml | Trocknung bei niedriger Temperatur, um Denaturierung zu verhindern. |
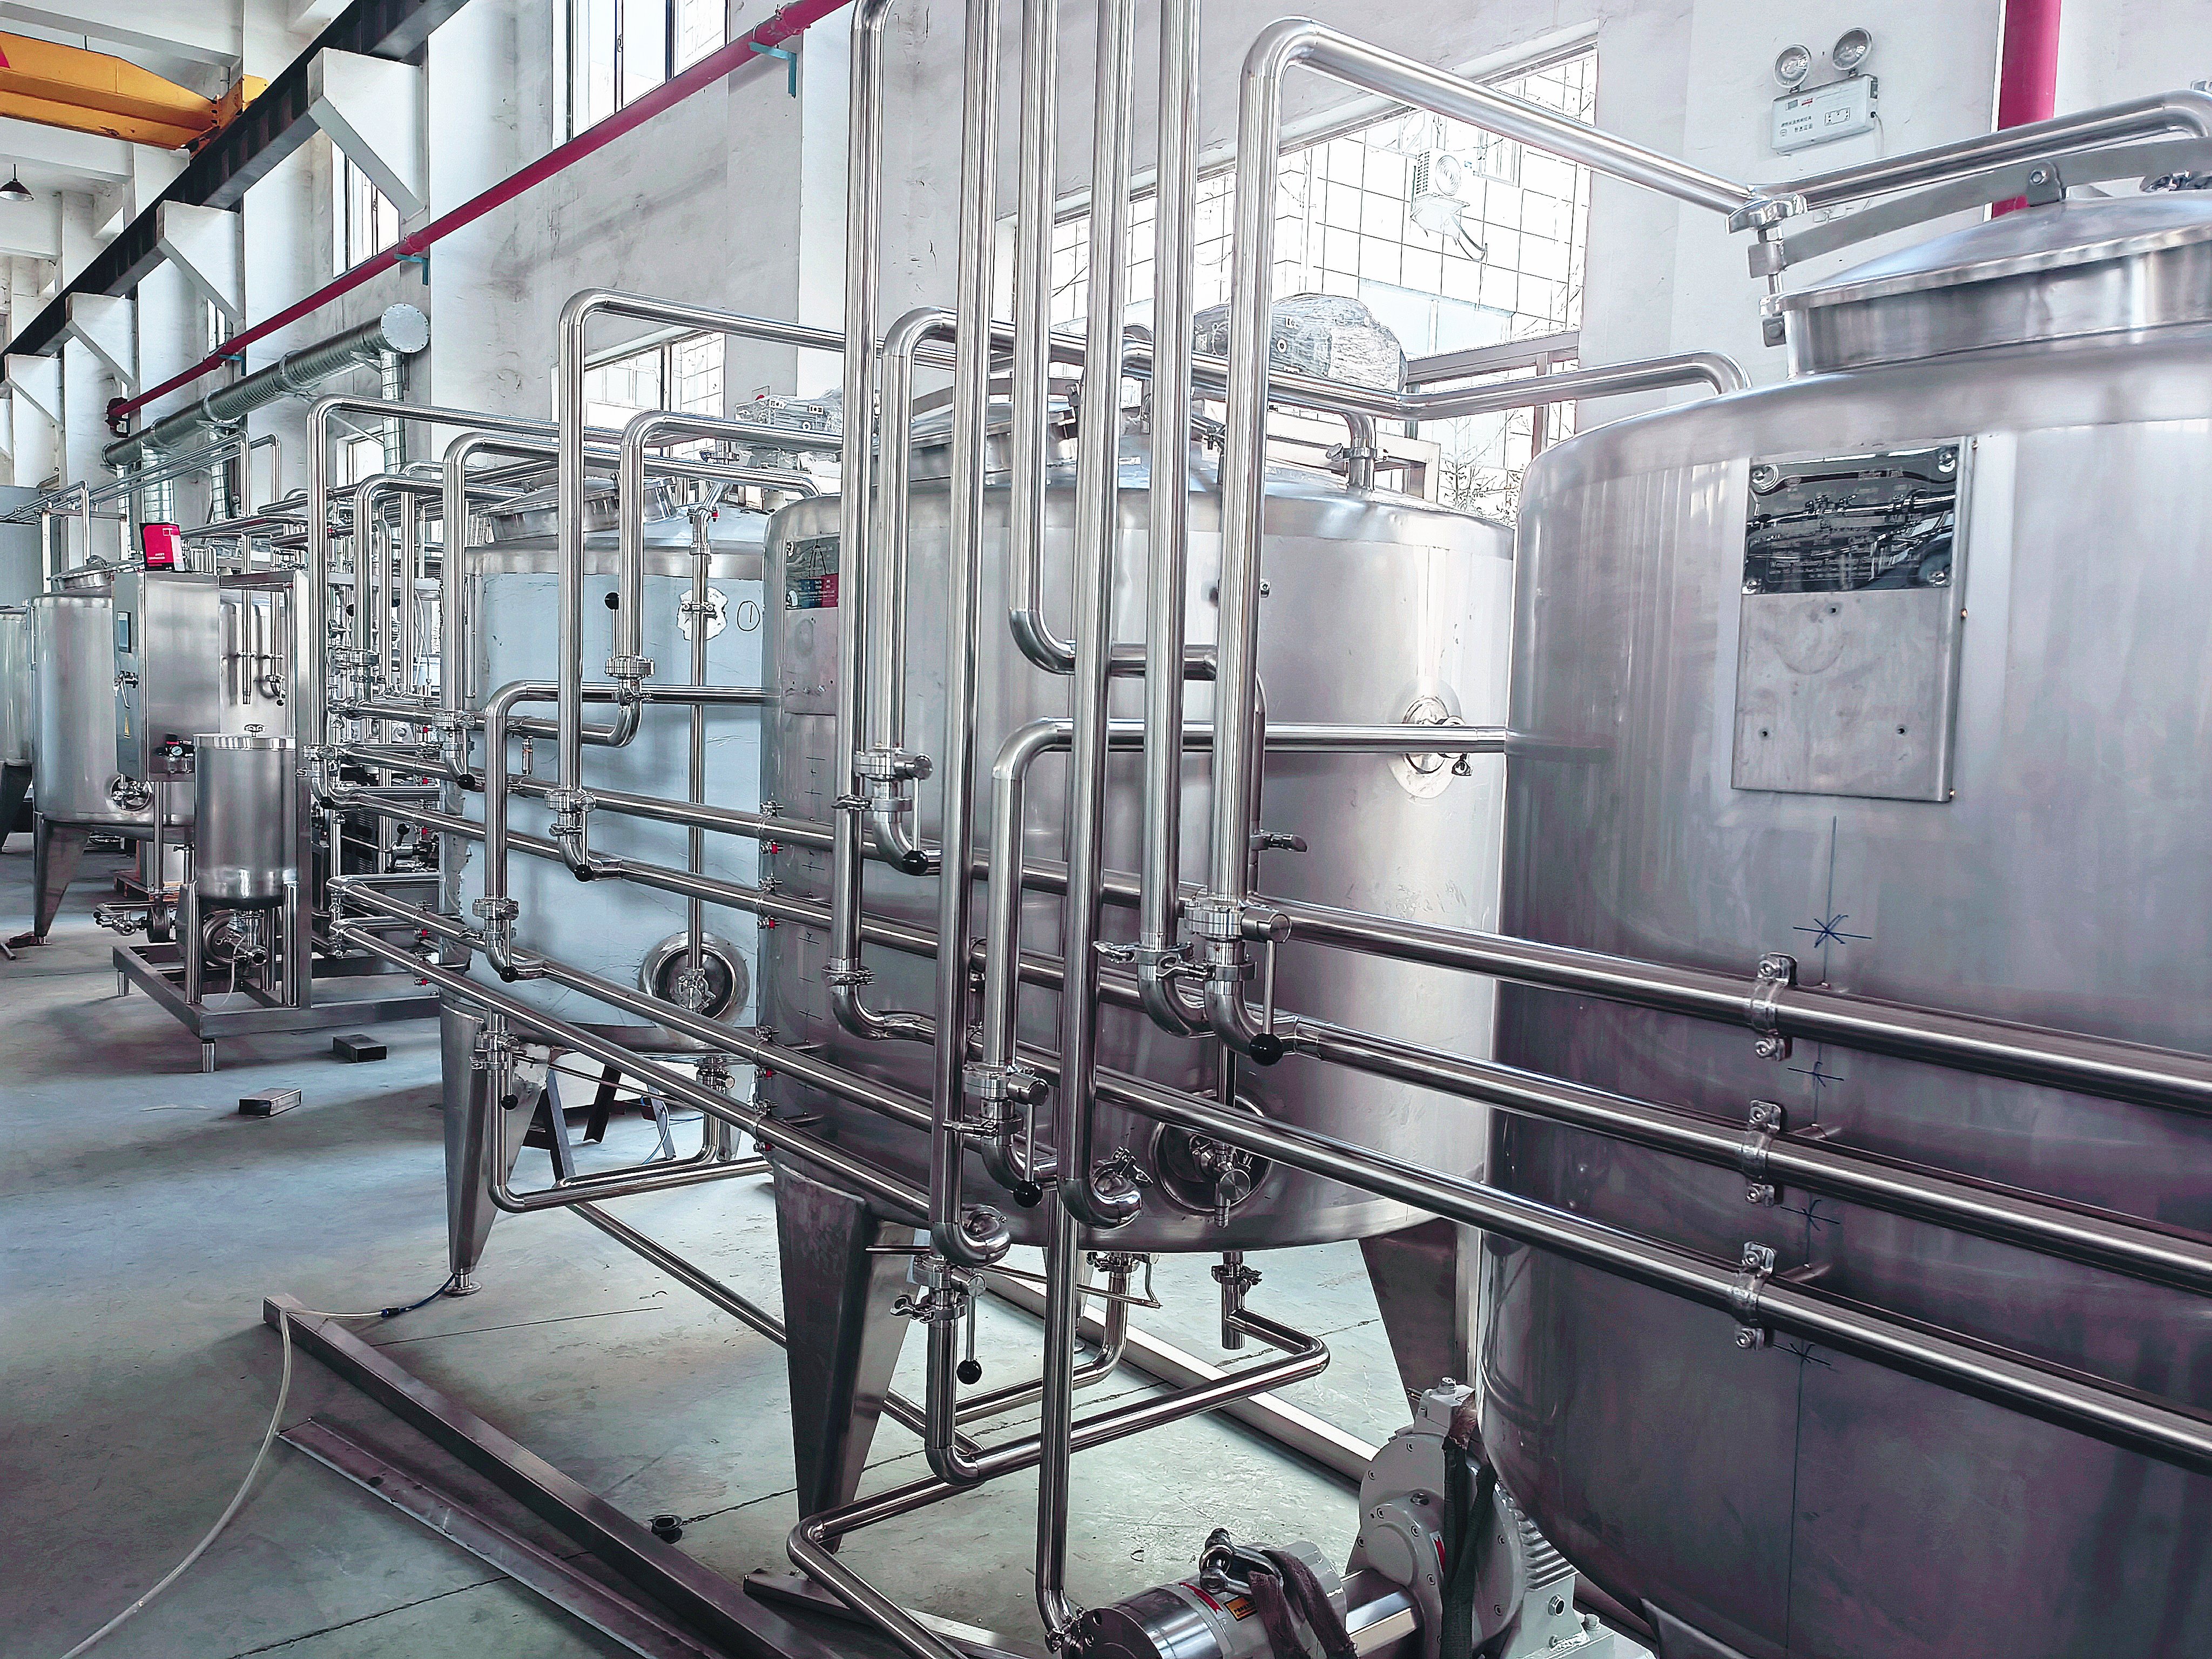
Die Gestaltung automatisierter Empfangslinien ermöglicht eine schnelle Abkühlung, Luftentfernung, Klärung und eine präzise Fett-zu-Protein-Standardisierung. Durch die Integration von Inline-Qualitätstests wie Antibiotika-Nachweis, Säuregehalt und Fett-/Protein-Verhältnisse am Wareneingang werden die nachgelagerten Prozesse geschützt Ausrüstung zur Verarbeitung von Milchpulver. Um eine mikrobiologische Reduktion zu erreichen und gleichzeitig die Denaturierung des Molkenproteins zu minimieren, ist die Bewertung thermischer Behandlungsmöglichkeiten, einschließlich Pasteurisierung und UHT, erforderlich.
Multieffekt-Fallfilmverdampfer spielen eine entscheidende Rolle bei der energieeffizienten Entfernung von Feuchtigkeit und erreichen vor der Trocknungsphase einen Gesamtfeststoffgehalt von bis zu 50 %. Der Vergleich der Technologien zur thermischen Dampfrekompression (TVR) und mechanischen Dampfrekompression (MVR) hilft dabei, die optimale Dampfnutzung, Energierückgewinnung und Reduzierung des CO2-Fußabdrucks zu ermitteln. MVR-Systeme nutzen einen mechanischen Kompressor, um den Druck und die Temperatur des aus der Milch abgekochten Dampfes zu erhöhen und ihn als Heizmedium wiederzuverwenden. Dadurch wird der Bedarf an Frischdampf aus der Kesselanlage drastisch reduziert.
Das Design der Calandria-Röhren im Verdampfer bestimmt die Verweilzeit und die thermische Auswirkung auf die Milch. Längere Rohre vergrößern die benetzte Oberfläche und verbessern die Verdunstungsraten, erfordern jedoch eine sorgfältige Kontrolle der Flüssigkeitsverteilung, um trockene Stellen und Einbrennen zu verhindern. Für die Aufrechterhaltung eines gleichmäßigen Fallfilms sind geeignete Verteilerplatten an der Oberseite des Verdampfers unerlässlich.
Die Bewertung einstufiger gegenüber mehrstufigen Sprühtrocknern hängt von den gewünschten physikalischen Eigenschaften und der thermischen Empfindlichkeit des Endpulvers ab. Durch die Integration von statischen und vibrierenden Wirbelschichten werden die notwendigen Sekundärtrocknungs-, Kühl-, Agglomerations- und Instantisierungsfunktionen (Lecithinierung) bereitgestellt. Durch die Bewertung von Zerstäubungstechnologien wie Hochdruckdüsen im Vergleich zu Rotationszerstäubern wird deren Einfluss auf die Partikelgrößenkonsistenz und Laufzeitgrenzen innerhalb eines Zeitraums ermittelt Sprühtrocknungsmilchanlage.
Hochdruck-Düsenzerstäuber arbeiten zwischen 150 und 250 bar und erzeugen eine enge Partikelgrößenverteilung, die ideal für dichte Pulver ist. Rotationszerstäuber rotieren mit 10.000 bis 15.000 U/min und bieten eine größere Flexibilität bei der Zufuhrviskosität und -kapazität, erzeugen aber im Allgemeinen einen etwas größeren Partikelgrößenbereich. Die Wahl zwischen diesen Technologien bestimmt die Geometrie der Trockenkammer; Düsentrockner sind typischerweise höher und schmaler, während Rotationstrockner breiter sind.
Die Spezifikation hygienischer pneumatischer Fördersysteme verhindert die Zersetzung des Pulvers und minimiert das Explosionsrisiko, wodurch die ATEX- oder NFPA-Konformität gewährleistet wird. Die Bewertung von MAP-Lösungen (Modified Atmosphere Packaging) mit Stickstoff- oder Kohlendioxidspülung in Großbeuteln (25 kg) oder Einzelhandelskonserven verhindert die Fettoxidation und verlängert die Haltbarkeit. Die Förderluft muss entfeuchtet und durch HEPA-Systeme gefiltert werden, um zu verhindern, dass Feuchtigkeit oder Verunreinigungen zurück in das getrocknete Produkt gelangen.
Es ist von entscheidender Bedeutung, die Fähigkeit des Herstellers zu beurteilen, Gerätelayouts an bestehende Anlagenbeschränkungen anzupassen, insbesondere im Hinblick auf die Höhenanforderungen massiver Trockentürme. Die Bewertung des Ansatzes des Anbieters zur Prozessautomatisierung umfasst den Vergleich proprietärer Steuerungssoftware mit SPS/SCADA-Systemen mit offener Architektur, die sich in bestehende Anlagen-ERPs integrieren lassen. Sie möchten ein System, das auf industrieller Standardhardware (wie Siemens oder Allen-Bradley) basiert, und nicht auf festsitzenden, proprietären Platinen, die schwer zu ersetzen sind.
Die Überprüfung der Gerätekonformität mit globalen Molkereistandards wie FDA, EHEDG oder 3-A Sanitary Standards gewährleistet die Produktsicherheit. Die Analyse der Effizienz automatisierter Clean-in-Place-Systeme (CIP) erfordert die Bewertung des Wasserverbrauchs, der Chemikalienrückgewinnung und der Minimierung der Durchlaufzeiten zwischen Chargen. Die Prüfung von Merkmalen des Sanitärdesigns umfasst die Prüfung der Eliminierung von toten Beinen, der Qualität kontinuierlicher automatischer Orbitalschweißnähte und der Oberflächenrauheitsspezifikationen (Ra-Werte).
Die Analyse der thermischen Effizienz der kombinierten Verdampfungs- und Trocknungsstufen ist von entscheidender Bedeutung, da sie den Großteil des Energieverbrauchs der Anlage ausmachen. Die Evaluierung von Kondensatrückgewinnungssystemen, die Wasser aus der Milchverdampfung zur Wiederverwendung in Kesselspeisung oder CIP-Vorspülungen zurückgewinnen, minimiert den gesamten Wasser-Fußabdruck. Durch die Bewertung von Wärmerückgewinnungssystemen aus Trocknerabluft wird ihre messbare Auswirkung auf die Reduzierung der Betriebsmargen und der Treibhausgasemissionen ermittelt.
Zu den versteckten, langfristigen Kosten unzureichend ausgestatteter Maschinen gehören ein höherer Energieverbrauch, häufige Wartungsstillstände und eine geringere Produktausbeute. Die Modellierung der Renditen auf der Grundlage der Energieeinsparungen von MVR-Verdampfern im Vergleich zu ihren höheren Anschaffungskosten liefert ein klareres finanzielles Bild. Um das gesamte Investitionsökosystem zu berücksichtigen, müssen die Ausrüstungskosten mit dem erforderlichen Betriebskapital, Rohmilchbeschaffungsverträgen und lokalen Logistik- und Lagerkosten für Sie in Einklang gebracht werden Produktionsanlage für Milchpulver.
Für eine genaue Budgetierung ist die Berechnung der Tiefbaukosten im Zusammenhang mit dem Bau struktureller Stützen für schwere Verdampfer und mehrstöckige Sprühtrocknungskammern von entscheidender Bedeutung. Die Beurteilung notwendiger Modernisierungen von Versorgungseinrichtungen umfasst die Planung von Dampfkesseln, Kühltürmen, Kühlwasseranlagen und ölfreien Druckluftsystemen im industriellen Maßstab. Allein für den Trockenturm ist möglicherweise eine Gebäudehöhe von mehr als 30 Metern erforderlich, was spezielle Fundamentarbeiten und Stahlkonstruktionen erforderlich macht, um dynamischen Belastungen und möglichen seismischen Aktivitäten standzuhalten.
Um Risiken im Projektzeitplan zu mindern, sind strenge Factory Acceptance Tests (FAT) vor dem Versand und strukturierte Site Acceptance Tests (SAT) während der Inbetriebnahme erforderlich. Die Festlegung klarer vertraglicher Meilensteine für Liefer-, Installations- und Leistungsgarantien, wie z. B. verbrauchte Betriebskosten pro Tonne produziertem Pulver, schützt die Investition. Führen Sie während der FAT Wasserversuche durch, um die Pumpenkapazitäten, die Ventilsequenzierung und die grundlegende Automatisierungslogik zu überprüfen, bevor die Ausrüstung die Fertigungshalle verlässt.
Durch die Sicherstellung einer umfassenden Vor-Ort-Schulung des Anlagenbetreibers zu komplexen Automatisierungs- und Steuerungssystemen durch den Hersteller werden Betriebsfehler verhindert. Das Risiko manueller Übersteuerungen in hochautomatisierten Anlagen erfordert robuste Standardarbeitsanweisungen (SOPs) für Notabschaltungen. Bediener müssen verstehen, wie sie die HMI-Bildschirme lesen, Alarmcodes interpretieren und Geräte für die Wartung sicher isolieren können, ohne die sterilen Grenzen der Prozesslinien zu gefährden.
Die Bewertung von Service Level Agreements (SLAs) für technischen Notfallsupport und vorbeugende Wartungspläne gewährleistet langfristige Zuverlässigkeit. Durch die Bewertung des globalen oder regionalen Supportnetzwerks des Herstellers und der garantierten Lieferzeiten für kritische proprietäre Ersatzteile wie Zerstäuberdüsen und Hochdruckpumpendichtungen werden potenzielle Ausfallzeiten minimiert. Halten Sie einen lokalen Bestand an stark beanspruchten Teilen wie Gleitringdichtungen, Dichtungen und Filterbeuteln bereit, um zu verhindern, dass kleinere Ausfälle die Produktion tagelang lahmlegen.
Die Auswahl der Milchverarbeitungsinfrastruktur ist ein jahrzehntelanges Engagement, bei dem thermische Effizienz, hygienisches Design und Lieferantenzuverlässigkeit die Wettbewerbsfähigkeit auf dem Markt bestimmen. Priorisieren Sie Hersteller, die transparente Betriebsmodelle anbieten, nachweislich die Einhaltung internationaler Hygienestandards nachweisen und robusten, lokalen Support nach der Installation bieten. Um effektiv voranzukommen, ergreifen Sie die folgenden Maßnahmen:
A: Ein allgemeiner Richtwert für regionale Betriebe ist ein Pulverausstoß von 500 kg/h. Diese Kapazität gleicht einen überschaubaren Bedarf an Rohmilchaufnahme mit einem effizienten Verarbeitungsmaßstab aus und ermöglicht einen stabilen Betrieb, ohne dass riesige Lagersilos für Rohmilch erforderlich sind.
A: Textur und Partikelgröße werden durch Zerstäubungstechnologie (Düsen vs. Rotation), Trocknungstemperaturen und die Integration von Wirbelbetten gesteuert. Fließbetten ermöglichen eine Agglomeration, bei der sich feine Partikel miteinander verbinden und so die Instantisierungseigenschaften des Pulvers verbessern.
A: Zu den wichtigsten Versorgungseinrichtungen gehören Industriedampf zum Verdampfen und Heizen, erhebliche elektrische Energie für Ventilatoren und Pumpen, gekühltes Wasser zum Kühlen und ölfreie Druckluft für die pneumatische Förderung und Ventilbetätigung.
A: Die Zeitpläne hängen vom Projektumfang ab. Engineering, Fertigung, Installation und Inbetriebnahme dauern in der Regel 12 bis 18 Monate. Um diese Zeitpläne einzuhalten, müssen die Standortvorbereitung und die Bauarbeiten gleichzeitig mit der Herstellung der Ausrüstung erfolgen.
A: Durch die einstufige Trocknung wird die Feuchtigkeit vollständig in der Hauptkammer entfernt. Bei der mehrstufigen Trocknung werden externe Wirbelbetten zur sekundären Trocknung und Kühlung eingesetzt, was zu einer besseren Pulverstruktur, weniger thermischem Abbau und einer insgesamt höheren Energieeffizienz führt.
