
Ruf uns heute an
+86-15800763021
Senden Sie uns
Hinzufügen
775 Chihua Road, Stadt Zhelin, Fengxian District, Shanghai
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-04 Herkunft:Powered


Bei Investitionen in industrielle Ausrüstung für die Lebensmittelverarbeitung besteht kein Spielraum für Ausfallzeiten während der saisonalen Erntefenster. Anlagenbetreiber stehen vor der Herausforderung, die Anfangsinvestitionen mit der langfristigen betrieblichen Effizienz in Einklang zu bringen. Sie müssen den Ertrag maximieren, den Energieverbrauch optimieren und bei jeder Charge einen konstanten Brix-Wert aufrechterhalten. Die Auswahl der richtigen Verarbeitungsausrüstung geht über den Vergleich grundlegender Datenblätter hinaus. Es erfordert die Bewertung der technischen Fähigkeiten, des Fachwissens zur Systemintegration und der Zuverlässigkeit des Aftermarkets. Partnerschaft mit der Rechten Hersteller von Tomatenmark-Produktionslinien stellt sicher, dass Ihre Anlage Erntelastspitzen bewältigt und Jahr für Jahr einen skalierbaren, konsistenten Betrieb gewährleistet.
Die richtige Dimensionierung einer industriellen Verarbeitungsanlage beginnt mit der Rückrechnung der Kapazität. Anstatt mit der Eingabe roher Tomaten zu beginnen, müssen Ingenieure zunächst den erwarteten täglichen Durchsatz der fertigen Paste definieren. Sobald Sie die Zielproduktion festgelegt haben, berechnen Sie die erforderliche Rohstoffmenge auf der Grundlage des gewünschten Konzentrationsgrads und der erwarteten Abfallanteile. Dieser Reverse-Engineering-Ansatz stellt sicher, dass alle Komponenten perfekt synchronisiert sind, um Engpässe zu vermeiden.
Die Skalierung von Vorgängen bringt erhebliche technische Komplexität mit sich. Ein Kleinserienbetrieb, der 5 bis 50 Tonnen pro Tag verarbeitet, ist auf halbautomatische Systeme und einfachere Konzentrationsmethoden angewiesen. Der Übergang zu einer kontinuierlichen industriellen Verarbeitungsumgebung, in der 500 oder mehr Tonnen pro Tag verarbeitet werden, erfordert hochautomatisierte, kontinuierlich arbeitende Maschinen. In diesem Ausmaß führen geringfügige Ineffizienzen bei der Rohstoffaufnahme zu massiven täglichen Verlusten. Präzise Kapazitätsberechnungen sind nach wie vor eine absolute Notwendigkeit, bevor Ausrüstungsbestellungen abgeschlossen werden.
Brix gibt die Konzentration löslicher Feststoffe in einer Flüssigkeit an. Es dient als primäre Messgröße für die Qualität und Klassifizierung von Tomatenmark. Standard-Industriepasten liegen typischerweise zwischen 28 % und 30 % Brix. Spezialpasten mit hoher Dichte erreichen einen Brix-Wert von 36 % bis 38 %. Der angestrebte Brix-Wert bestimmt direkt die erforderliche Verdampfungskapazität und thermische Verarbeitungsleistung der Ausrüstung. Um höhere Brix-Werte zu erreichen, sind fortschrittliche Multieffekt-Vakuumverdampfer erforderlich, die in der Lage sind, große Wassermengen zu entfernen, ohne das Produkt zu verbrennen.
Produktvariationen erfordern flexible Verarbeitungsmöglichkeiten. Verlagerung der Produktion von Standard-Massenpasten auf Spezialpasten Produktionslinie für Tomatensauce erfordert eine anpassbare Konzentration, präzise Mischtanks und ausgefeilte Rezeptverwaltungssysteme. Anlagen müssen die Viskosität und die Konzentration löslicher Feststoffe im Handumdrehen anpassen, um den unterschiedlichen Kundenspezifikationen gerecht zu werden.
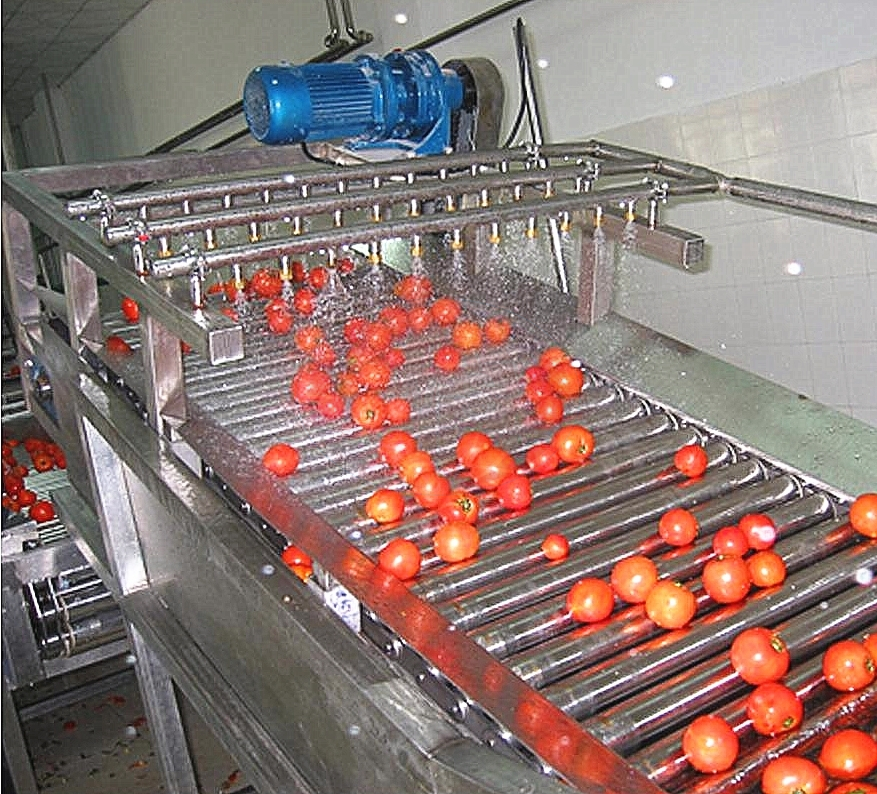
Die erste Verarbeitungsstufe legt den Grundstein für Produktqualität und Langlebigkeit der Ausrüstung. Wasserkanal-Waschsysteme nutzen einen turbulenten Wasserfluss, um Tomaten sanft zu transportieren und gleichzeitig Erde, Pestizide und Ablagerungen zu lockern. Diese Systeme reduzieren die mechanische Beschädigung der Früchte im Vergleich zu Trockenförderbändern erheblich. Sie bewahren die Unversehrtheit der Tomate, bevor sie die Sortierstufe erreicht.
Die Integration optischer Sortiertechnologie bietet eine erhebliche Kapitalrendite, da der manuelle Arbeitsaufwand minimiert und Kontaminationen verhindert werden. Optische Hochgeschwindigkeitssortierer nutzen fortschrittliche Kameras und Sensoren, um grüne, gelbe oder schimmelige Tomaten zu erkennen und auszuwerfen. Durch die frühzeitige Entfernung fehlerhafter Früchte wird verhindert, dass Schimmelpilzsporen und Fehlaromen die gesamte Charge verunreinigen.
Für Betriebe, die neben der Paste auch ganze geschälte oder gewürfelte Tomaten produzieren, bleiben Blanchierungs- und Schälsysteme von entscheidender Bedeutung. Dampfblanchierer erhitzen die Außenseite der Tomate schnell und lockern so die Schale, während der Kern fest bleibt. Thermophysikalische Schälsysteme nutzen dann Vakuumdruck oder mechanische Andruckrollen, um die Häute sauber und mit minimalem Fleischverlust zu entfernen.
Eine hochwertige Lieferant von Tomatenverarbeitungsgeräten entwirft Dual-Use-Linien, die betriebliche Flexibilität bieten. Durch den Einbau von Bypass-Ventilen und modularer Leitungsführung kann eine einzige Anlage zwischen der kontinuierlichen Pastenproduktion und der Konservenherstellung ganzer geschälter Tomaten wechseln. Dies maximiert den Nutzen der Rohstoffannahme- und Sortierinfrastruktur.
Die Vorwärmphase bestimmt grundlegend die physikalischen Eigenschaften des Endprodukts. Die Wahl zwischen der Hot-Break- und der Cold-Break-Verarbeitung hängt von der beabsichtigten Anwendung des Tomatenmarks ab.
| Prozesstyp | Temperaturbereich | Enzymaktivität | Viskosität | Ideale Endprodukte |
|---|---|---|---|---|
| Heiße Pause | 85°C - 100°C | Schnell inaktiviert | Hoch (Pektin bleibt erhalten) | Ketchup, dicke Soßen, Pizzaboden |
| Kalte Pause | 65°C - 75°C | Teilweise aktiv | Niedrig (Pektin abgebaut) | Säfte, leichte Pürees, Suppen |
Nach dem Vorwärmen gelangt die zerkleinerte Tomatenmasse in die Phase des Zerkleinerns und Raffinierens, um den wertvollen Saft und das Fruchtfleisch von den Kernen, Schalen und Stielen zu trennen. Mehrstufige Turbo-Refiner nutzen rotierende Paddel mit hoher Geschwindigkeit, um die Tomatenmasse durch zylindrische Siebe zu drücken. Ein zweistufiges System sorgt für maximale Extraktionsausbeute bei gleichzeitig gleichmäßiger Konsistenz.
Die Wahl der Siebmaschenweite steht in direktem Zusammenhang mit der Ertragsoptimierung und Abfalltrennung. In der ersten Stufe wird typischerweise ein gröberes Sieb (1,5 mm bis 2,0 mm) verwendet, um große Rückstände zu entfernen. In der zweiten Stufe wird ein feines Sieb (0,4 mm bis 0,8 mm) verwendet, um die gewünschte Glätte zu erzielen. Durch die richtige Kalibrierung des Paddelabstands wird eine Fragmentierung der Samen verhindert, die der Paste bittere Aromen verleiht.
Durch die Homogenisierung werden Zellstrukturen aufgebrochen und die Partikelgröße verringert, indem der raffinierte Tomatensaft unter extremem Druck durch ein mikroskopisch kleines Ventil gedrückt wird. Dadurch wird eine Phasentrennung verhindert und das Mundgefühl des Endprodukts deutlich verbessert.
Industrielle Homogenisatoren arbeiten mit Drücken zwischen 150 und 250 bar. Tomatenfasern sind stark abrasiv. Um die Effizienz aufrechtzuerhalten und häufige Wartungsstillstände zu vermeiden, müssen die Homogenisierungsventile aus hochverschleißfesten Materialien wie Wolframkarbid oder Stellit bestehen.
Multieffekt-Vakuumverdampfer bewältigen die im industriellen Maßstab erforderliche massive Wasserentfernung. Zwangsumlaufverdampfer verhindern den thermischen Abbau des Tomatenmarks, während sie unter Vakuumbedingungen bei niedrigeren Siedepunkten arbeiten. Dadurch bleiben die Farbe und das Nährwertprofil der Paste erhalten.
Die Konstruktion des Verdampfers bestimmt die Dampfeffizienz der gesamten Anlage. Dreifach- oder Vierfacheffekt-Verdampfer verwenden Dampf aus der vorherigen Stufe wieder, um die nachfolgende Stufe zu erhitzen. Dieses kaskadierende thermische Design reduziert den Gesamtdampfbedarf pro Tonne verdampftem Wasser drastisch.
Rohr-in-Rohr-Sterilisatoren verarbeiten hochviskose Flüssigkeiten effektiv. Sie erhitzen die konzentrierte Paste auf Sterilisationstemperaturen (normalerweise etwa 105 °C bis 115 °C) und halten sie eine bestimmte Zeit lang, bevor sie schnell abgekühlt werden. Dieser kontinuierliche thermische Prozess beseitigt schädliche Mikroorganismen.
Aseptische Bag-in-Drum-Abfüllsysteme gewährleisten eine Haltbarkeit bei Raumtemperatur ohne Konservierungsstoffe. Die Füllköpfe arbeiten in einer sterilen Dampfkammer. Das System sterilisiert das Zubehör automatisch, entfernt die Kappe, füllt den Beutel mit steriler Paste und setzt die Kappe wieder auf, ohne das Produkt der Umgebungsatmosphäre auszusetzen.
Standardisierte Maschinen passen selten perfekt in die Grundrisse bestehender Anlagen. Zur Bewertung der technischen Fähigkeiten eines Herstellers gehört die Beurteilung seiner Fähigkeit, Gerätelayouts anzupassen, Rohrleitungswege anzupassen und Schalttafeln zu modifizieren. Ein kompetenter Hersteller entwickelt ein zusammenhängendes System, das auf Ihre räumlichen und infrastrukturellen Gegebenheiten zugeschnitten ist.
Fordern Sie während der Angebotsphase detaillierte P&ID- (Rohrleitungs- und Instrumentierungsdiagramme) und 3D-Layoutentwürfe an und überprüfen Sie diese sorgfältig. Diese Dokumente offenbaren das Verständnis des Herstellers für Fluiddynamik, Wartungszugänglichkeit und Betriebsablauf. Sie stellen sicher, dass keine räumlichen Konflikte bestehen, bevor mit der Fertigung begonnen wird.
Investieren in a schlüsselfertige Tomatenmarkanlage bietet deutliche Vorteile für neue Anlagen. Schlüsselfertige Lösungen bieten Verantwortung aus einer Hand. Eine Einheit bleibt für den gesamten Prozess von der Rohstoffannahme bis zur aseptischen Abfüllung verantwortlich. Dies gewährleistet perfekt synchronisierte SPS-Steuerungen, nahtlose mechanische Integration und einheitliche Garantien.
Die modulare Integration eignet sich effektiv für bestehende Einrichtungen, die ihre Kapazität erweitern möchten. Durch die Aufrüstung bestimmter Komponenten, beispielsweise durch den Austausch eines veralteten Einstufenverdampfers durch ein modernes Mehrstufensystem, ergeben sich deutliche Betriebsverbesserungen. Der Hersteller muss die Fähigkeit nachweisen, moderne Module nahtlos in die bestehende Infrastruktur zu integrieren.
Die industrielle Lebensmittelverarbeitung erfordert die strikte Einhaltung hygienischer Designprinzipien, um eine mikrobielle Kontamination zu verhindern. Die grundlegende Erwartung für die Metallurgie ist die umfassende Verwendung von Edelstahl AISI 304 für alle allgemeinen Produktkontaktflächen. Für Umgebungen mit hohem Säuregehalt und Hochtemperaturzonen wie Verdampfer und Sterilisatoren ist Edelstahl AISI 316L aufgrund seiner hervorragenden Korrosionsbeständigkeit zwingend erforderlich.
Bewerten Sie die Integration automatisierter CIP- (Clean-in-Place) und SIP- (Sterilize-in-Place) Systeme des Herstellers. Diese Systeme müssen eine ausreichende Strömungsgeschwindigkeit, Temperatur und Chemikalienkonzentration bieten, um Tanks, Rohre und Ventile gründlich zu reinigen, ohne dass eine manuelle Demontage erforderlich ist. Die Einhaltung internationaler Hygienestandards wie FDA, CE, 3-A oder EHEDG bleibt eine nicht verhandelbare Anforderung.
Bewerten Sie die Angaben eines Herstellers hinsichtlich Dampfeffizienz, Kühlwasserrecycling und elektrischer Belastung. Die Gestaltung des Verdampfungssystems hat großen Einfluss auf den Dampfverbrauch. Ein Dreifach-Effekt-Verdampfer erfordert eine höhere Vorabinvestition, bietet aber im Vergleich zu Doppeleffekt-Systemen auf lange Sicht erhebliche Einsparungen beim Dampfverbrauch.
Kühlwasserrecyclingsysteme reduzieren den ökologischen Fußabdruck und die kommunalen Wasserkosten. Kühltürme mit geschlossenem Kreislauf gepaart mit Wärmetauschern ermöglichen es der Anlage, Wasser für die Vakuumkondensatoren und Sterilisationskühlzonen wiederzuverwenden. Analysieren Sie die vom Hersteller bereitgestellte Verbrauchsmatrix, um die täglichen Betriebskosten genau zu prognostizieren.
Zentralisierte SCADA/PLC-Systeme bieten Echtzeit-Brix-Überwachung, automatische Durchflusskontrolle und Temperaturprotokollierung. Fortschrittliche Automatisierung reduziert das Risiko menschlicher Fehler während kritischer Sterilisations- und Clean-in-Place-Phasen. Bediener überwachen die gesamte Linie von einem zentralen Kontrollraum aus und passen Pumpengeschwindigkeiten und Dampfventile über Touchscreen-Schnittstellen an.
Automatisierte Systeme erfordern weniger manuelle Bediener vor Ort, erfordern jedoch höher qualifizierte Techniker für Wartung und Fehlerbehebung. Berücksichtigen Sie bei der Bewertung hochautomatisierter Produktionslinien die Kosten für eine spezielle Schulung Ihres Wartungspersonals.
Die Beschaffung schwerer Industriemaschinen ist mit erheblichen Vorlaufzeiten verbunden, die in der Regel zwischen 4 und 8 Monaten für die Herstellung liegen. Sie müssen die Lieferpläne für die Ausrüstung an die örtlichen Erntesaisonen anpassen. Das Versäumen des Erntefensters aufgrund von Verzögerungen bei der Ausrüstung führt zu Umsatzeinbußen für ein ganzes Jahr. Bauen Sie Pufferfristen in den Beschaffungszeitplan ein, um unvorhergesehene Verzögerungen zu berücksichtigen.
Die Vorbereitung des Standorts muss gleichzeitig mit der Herstellung der Ausrüstung erfolgen. Dazu gehören die Verstärkung von Betonböden, die Installation geeigneter Entwässerungssysteme und die Fertigstellung von Versorgungsanschlüssen für Dampfkessel und Kühltürme. Führen Sie vor dem Versand der Geräte einen Factory Acceptance Test (FAT) im Werk des Herstellers durch, um die Leistung zu überprüfen und Mängel zu identifizieren.
Die Installations- und Inbetriebnahmephase erfordert die physische Anwesenheit der Ingenieure des Herstellers vor Ort. Der Inbetriebnahmeprozess umfasst strenge Trockentests zur Überprüfung der Motordrehungen und Sensorausrichtungen. Es folgen Nasstests, um Lecks zu identifizieren und die Durchflussraten zu überprüfen. Bei den ersten Produktionsläufen mit echten Tomaten erfolgt eine Feinabstimmung der Verdampfer, Sterilisatoren und Füller unter realen Belastungen.
Umfassende, örtliche Schulungsprogramme für Anlagenbetreiber und Wartungspersonal sichern den langfristigen Erfolg. Bediener müssen die HMI-, Alarm-Fehlerbehebungs- und CIP-Verfahren gründlich verstehen. Wartungsteams benötigen eine praktische Schulung zum Austausch von Verschleißteilen, zum Schmieren von Lagern und zur Wartung von Gleitringdichtungen.
Die Bewertung der Zuverlässigkeit nach dem Verkauf erfordert ein klares Verständnis der Aftermarket-Support-Infrastruktur. Fordern Sie garantierte Reaktionszeiten für technischen Support und Remote-Fehlerbehebungsfunktionen über sichere VPN-Verbindungen zum SPS-Netzwerk der Anlage.
Führen Sie vor Ort einen Bestand an kritischen Verschleißteilen, einschließlich Refinersieben, Schaberklingen, Homogenisatorventilen und mechanischen Dichtungen. Der Hersteller sollte eine detaillierte Liste empfohlener Ersatzteile bereitstellen und die langfristige Verfügbarkeit proprietärer Komponenten gewährleisten.
A: Industrielinien beginnen typischerweise mit einer Mindestkapazität von 50 Tonnen rohen Tomaten pro Tag. Kontinuierliche industrielle Effizienz wird im Allgemeinen bei 150 Tonnen pro Tag und mehr erreicht.
A: Bei der Hot-Break-Verarbeitung werden zerkleinerte Tomaten auf 85–100 °C erhitzt, um Enzyme zu inaktivieren und das Pektin für dickere Produkte zu erhalten. Cold Break wird bei 65–75 °C verarbeitet, wodurch Enzyme Pektin abbauen können, was zu einer dünneren Paste mit hellerer Farbe führt.
A: Der Verbrauch variiert je nach Kapazität und Verdampfereffizienz. Ein moderner Multieffektverdampfer reduziert den Dampfverbrauch deutlich. Die Anlagen nutzen Kühltürme und Wasserrecyclingsysteme, um die Frischwasseraufnahme zu minimieren.
A: Standardmäßige industrielle Multieffekt-Vakuumverdampfer erreichen problemlos den Standard-Brix von 28–30 %. Fortschrittliche Zwangsumlaufverdampfer können Pasten bis zu einer hohen Dichte von 36–38 % Brix konzentrieren, ohne dass das Produkt anbrennt.
A: Durch die Homogenisierung werden Partikel zersetzt, um eine Phasentrennung zu verhindern und ein glattes Mundgefühl zu erzeugen. Dies ist für verbraucherorientierte Soßen von entscheidender Bedeutung, wohingegen industrielle Massenpaste häufig als Zutat verwendet wird und möglicherweise keine sofortige Homogenisierung erfordert.
A: Die mechanische Installation dauert in der Regel 4 bis 8 Wochen nach Eintreffen der Ausrüstung. Die Inbetriebnahme dauert je nach Komplexität und Automatisierungsgrad der Linie zusätzlich 2 bis 4 Wochen.
A: Ja. Mit der richtigen Technik, Reinigungsprotokollen und geringfügigen Geräteanpassungen kann eine Tomatenmarklinie andere Früchte wie Äpfel, Mangos oder Pfirsiche effizient zu Pürees verarbeiten.
